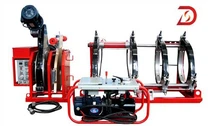
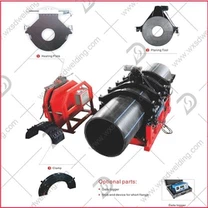
1. Припрема пре употребе
1. Преглед опреме
Провера изгледа: Проверите да ли је спољашњи омотач електричне машине за фузионо заваривање оштећен, напукао или деформисан. Уверите се да су дугмад, екран и друге компоненте на оперативној табли нетакнути и да нема знакова лабавости или оштећења.
Провера кабла за напајање: Проверите да ли је кабл за напајање оштећен или стар. Ако је спољна површина кабла за напајање напукла, истрошена или је унутрашња жица изложена, кабл за напајање треба заменити на време да бисте спречили несреће од струјног удара. Истовремено, проверите да ли се утикач може нормално уметнути у утичницу и да ли су игле утикача савијене или кородиране.
Инспекција излазне линије: Излазна линија електричне машине за фузионо заваривање се користи за повезивање електричних спојница цеви за фузију. Проверите да ли је излазни вод нетакнут и да ли су конектори на крају линије (као што су утикачи или терминали) чврсти, без лабавости или оксидације.
Инспекција унутрашњег кола (опционо): За кориснике са одређеним могућностима одржавања или редовним одржавањем, можете отворити спољашњи омотач апарата за заваривање (када је напајање искључено и обезбеђена је безбедност) да проверите да ли су унутрашње електричне компоненте изгореле, смрдљиве, лабав или оштећен. Углавном проверите трансформатор (ако постоји), исправљач, кондензатор, релеј и друге компоненте.
2. Припрема радног окружења
Електричну машину за фузионо заваривање треба поставити у суво и добро проветрено окружење. Избегавајте да га користите на влажним, преплављеним или прашњавим местима, јер влага и прашина могу утицати на перформансе апарата за заваривање, па чак и изазвати кварове као што су кратки спојеви.
Ако се користи на отвореном, избегавајте апарат за заваривање од кише или директне сунчеве светлости. За заштиту апарата за заваривање може се направити једноставно склониште од кише или сунцобран.
Уверите се да има довољно простора у радној зони да олакша рад апарата за заваривање и повезивање цевних спојница и цеви, и да нема запаљивих или експлозивних предмета у близини како би се спречиле опасности као што су пожар или експлозија.
2. Припрема цевне арматуре и цеви
1. Преглед цевних спојница
Проверите спецификације електричних спојница за спајање цеви, укључујући да ли параметри као што су пречник цеви и дебљина зида испуњавају инжењерске захтеве. Проверите изглед цевних спојница, и не би требало да постоје недостаци као што су пукотине, рупе од песка, огреботине итд.
Проверите да ли су ознаке на спојевима за цеви, као што су модел, производна серија, називни напон, време заваривања, итд., јасне и потпуне. Ове информације о обележавању су веома важне за правилно подешавање параметара апарата за заваривање.
Проверите да ли је грејна жица унутар цевовода неоштећена и да нема отвореног струјног круга или кратког споја. Иако се грејна жица не може директно видети, стање грејне жице може се прелиминарно проценити мерењем отпора између прикључака цевних спојница (користећи мултиметар, вредност отпора треба да буде у разумном опсегу).
2. Припрема цеви
Изаберите цеви које одговарају спојевима за цеви. Материјал, пречник и дебљина зида цеви треба да испуњавају захтеве инжењерског пројекта.
Очистите прикључне крајеве цеви и уклоните уље, прашину, нечистоће итд. са површине. За полиетиленске (ПЕ) цеви, површински слој оксида такође треба уклонити. Можете користити посебан алат за чишћење или брусни папир да га нежно обришете како бисте били сигурни да је површина прикључка чиста и сува.
Убаците цев у цевни прикључак на одговарајућу дубину у складу са захтевима цевног прикључка. Генерално, на спојевима цеви ће бити ознаке које означавају дубину уметања. Недовољна дубина уметања може довести до недовољне чврстоће везе, а прекомерно уметање може изазвати проблеме као што је неравномерно истискивање материјала током заваривања.
ИИИ. Операција заваривања
1. Повезивање апарата за заваривање
Утакните кабл за напајање електричног апарата за фузију у одговарајућу утичницу (према номиналном улазном напону заваривача, као што је 220В или 380В) и уверите се да је утикач чврсто прикључен.
Исправно повежите излазни вод електричног апарата за фузију на терминал или утичницу електричног споја за фузиону цев. Ако је тип терминала, уверите се да је веза чврста и да су завртњи затегнути; ако је утичница, уметните утикач на дно да бисте спречили попуштање.
2. Подешавање параметара
У складу са моделом, спецификацијом и материјалом цеви означеним на прикључку за електричне фузионе цеви, подесите одговарајуће параметре заваривања на радној табли апарата за заваривање.
Углавном подесите напон заваривања и време заваривања. Ове параметре обично обезбеђује произвођач цевних фитинга и постављају се стриктно у складу са захтевима произвођача. На пример, одређене спецификације ПЕ електричних спојница за спајање цеви могу захтевати напон заваривања од 39 В и време заваривања од 120 секунди.
3. Процес заваривања
Након што потврдите да су подешавања параметара исправна и да је веза исправна, притисните дугме "Старт" или "Заваривање" на радној табли апарата за заваривање да бисте покренули програм заваривања.
Током процеса заваривања обратите посебну пажњу на радни статус машине за заваривање. Обратите пажњу да ли су излазни напон, струја и други параметри приказани на дисплеју апарата за заваривање стабилни, као и одбројавање времена заваривања.
Ако се утврди да је апарат за заваривање ненормалан, као што је звук аларма, трепћући екран или велике флуктуације напона и струје, одмах прекините са заваривањем и проверите узрок. Могући разлози укључују нестабилно напајање, лошу везу између цевних спојница и цеви, квар апарата за заваривање итд.
4. Заваривање завршено
Када се заврши одбројавање времена заваривања, апарат за заваривање аутоматски престаје да даје снагу и процес заваривања је завршен. У овом тренутку, немојте одмах руковати делом заваривања и пустите га да се природно охлади.
ИВ. Хлађење и преглед
1. Фаза хлађења
Након што је заваривање завршено, држите спојнице и цеви спојене и пустите да се део заваривања природно охлади. Не примењујте спољну силу на део заваривања, као што је померање, увијање, итд., како не бисте утицали на квалитет заваривања.
Време хлађења зависи од фактора као што су спецификације цевних спојница, материјал цеви и температура околине. Уопштено говорећи, мањим цевним фитинзима и цевима са танким зидовима може бити потребно 3-5 минута времена хлађења на собној температури, док за веће цевне спојнице и цеви са дебелим зидовима може бити потребно 10-15 минута или чак дуже.
2. Инспекција квалитета
Након хлађења, извршите преглед изгледа на делу за заваривање. Проверите да ли постоје очигледни недостаци на делу за заваривање, као што су поре, инклузије шљаке и нестопљени делови.
Проверите да ли је обим дела заваривања уједначен и да ли не би требало да буде очигледних избочина или удубљења. Ако се нађу било какви сумњиви проблеми у квалитету заваривања, методе испитивања без разарања (као што су ултразвучно испитивање, рендгенско испитивање, итд., за сценарије примене са вишим захтевима) могу се користити за даљу инспекцију.
Вуки Схунда Пластиц Пипес Велдинг Мацхине Цо., Лтд
+86-510-83292458
 Jezik
- Srbija jezik (latinica)
- slovenčina
- Čeština
- हिंदी
- Malti
- Kreyòl Ayisyen
- Svenska
- 한국어
- bosanski
- Bai Miaowen
- suomi
- Nederlands
- فارسی
- اردو
- Български
- Türkçe
- Norsk
- Việt Nam
- Gaeilgenah Éireann
- Français
- Italiano
- Eesti
- Deutsch
- slovenščina
- عربي
- Latviešu
- Ελληνικά
- Português
- magyar
- Cymraeg
- Català
- dansk
- 日本語
- English
- hrvatski
- русский
- українська
- O'zbek
- Indonesia
- Melayu
- Español
- Polski
- Lietuvių
- România limbi
- עברית
- íslenska
- বাংলা
- ไทย